技术应用
激光顶空气体分析(HSA):无损测顶空 O₂ / CO₂ / 水分与压力
激光顶空气体分析(HSA)基于 TDLAS 原理,对密封包装非接触、无损测定顶空 O₂、CO₂、水分与压力。康济尔提供三款分析仪并与光学非侵入残氧法互补,覆盖实验室抽检、在线检测与半自动小批量检测,适用西林瓶、冻干瓶、预灌封等。
# HSA# TDLAS
阅读全文
Knowledge Center
康济尔(上海)科技有限公司
如果一套西林瓶、胶塞和铝盖,在实验室组装时密封性测试通过,上线后却出现异常,你会先查什么?
检测设备、测试参数、轧盖压力,都会进入调查清单。但还有一个问题值得追问:
胶塞从包装袋到瓶口,经过了哪些接触?
振动盘、输送轨道、抓取与加塞机构,是胶塞进入包装系统之前的必经环节。把这些过程与最终的密封结果联系起来,可能为异常调查提供更具体的方向。
2026年10月15日,West 发布的技术文章提醒:应评估弹性体密封表面与振动上料、抓取放置设备之间的接触,防止可能影响容器密封完整性的划伤或磨损。这是一项厂商技术提示,并非新增法规,也未给出划伤与泄漏之间的通用判定标准。1
对药企而言,它提出了一个值得落实的问题:我们是否了解胶塞进入瓶口之前的实际状态?
“胶塞有划痕”还不足以解释一次 CCIT 异常。
需要进一步记录:痕迹位于哪个部位,方向如何,是否在不同胶塞上重复出现,以及对应位置是否参与实际密封。
对于西林瓶包装,判断应结合具体瓶塞结构和密封接触区域。West 此前的技术资料指出,轧盖后的密封与胶塞、瓶口及铝盖的尺寸配合和压缩条件有关。2
因此,调查时可以把问题拆得更具体:
表面痕迹是调查线索。是否影响密封,需要进一步验证。
同样,外观未发现异常,也不能据此排除泄漏。表面检查与密封完整性测试各自提供不同的信息,应当结合使用。
只检查最终轧盖样品,可能难以判断异常发生在哪个环节。
康济尔建议,在经过批准的调查方案中,把胶塞的流转过程记录下来:来料状态、处理方式、上料输送、加塞,以及最终轧盖。记录设备接触位置、运行状态和发生过的干预,再寻找值得验证的关联。
例如,如果怀疑振动上料造成表面磨损,可以在受控条件下比较上料前后的胶塞表面,观察痕迹是否新增、位置是否一致,并检查相应接触部件。
这里需要区分两类样品:
上料前后的胶塞或尚未完成封口的中间态样品,主要用于观察和定位过程变化;完成封口的包装样品,才按适用的 CCIT 方法和判定标准评价。
不能把未轧盖状态与最终包装直接放进同一套密封性判定中比较。
上述做法是调查思路,具体取样数量、操作方式和试验条件,应由药企根据风险、生产条件及方法适用性确定。
当密封异常出现时,调整轧盖条件是一个容易想到的方向。
但如果同时更换胶塞、修改上料参数、增加轧盖压力,再重新测试,即使结果改善,也很难判断究竟是哪项变化起了作用。
更有价值的做法,是先明确待验证的原因,再设计可比较的试验。
残余密封力(RSF)可以为轧盖状态评估提供信息。West 的技术资料将其描述为轧盖后受压胶塞产生的垂直作用力,并将其用于封口质量评估。3
在实际调查中,康济尔建议将 RSF 等封口质量信息,与适用的密封完整性测试结果结合分析。一个力值能否支持某项结论,需要有该包装系统的数据依据。
欧盟 GMP Annex 1 第 8.21 条要求最终容器采用经过适当验证的方法封闭;第 8.23 条则提出,对非熔封系统采用经过验证的方法进行完整性检查,抽样应具有科学依据。这是 2022 年修订文件中的既有要求。4
落实到项目中,需要同时回答两个问题:封口过程是否受控,以及最终包装是否满足既定的完整性要求。
调查能走多远,往往取决于样品留下了什么。
发现异常后,如果立即拆盖、拔塞或反复测试,原有状态可能被改变。因此,应先根据方法特点和调查目的,安排记录、检测与拆解的顺序。
一份可供后续分析的样品记录,建议至少包含:
样品来源、包装组件批号、生产时间与工位、相关设备参数、测试原始数据,以及拆解前后的照片。
如需拆解观察,应记录操作过程,评估拆解是否可能新增痕迹。必要时使用平行样品,避免把拆解造成的损伤误认为原有缺陷。
对于怀疑与某一工位、某次调整或某段运行时间有关的异常,还可以在批准方案下,将检测结果与这些信息对应分析。
这些记录的作用,是帮助后续试验提出更清楚的问题:异常是否集中出现?能否重复?改变相关条件后,结果是否随之变化?
一次 CCIT 异常,需要保留对多种原因的判断空间。胶塞表面损伤、组件配合、加塞与轧盖条件,以及检测方法本身的适用性,都应依据证据逐项评估。
对于药企,眼下可以先做三件事:
康济尔(上海)科技有限公司在制药包装完整性检测、顶空及残氧检测、方法开发与验证服务中,重视检测结果与包装结构、工艺条件之间的联系。
出现密封异常时,除了看测试结果,也值得回到产线,看看这只胶塞究竟经过了什么。
Vacuum Decay CCI Tester
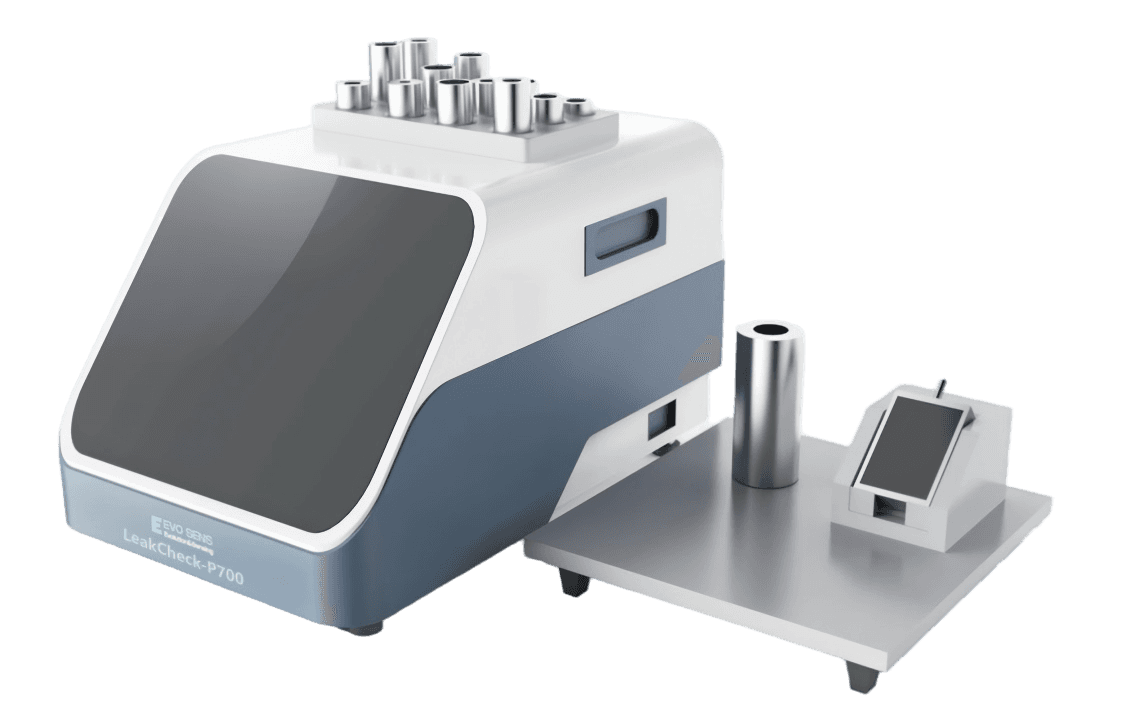
基于 ASTM F2338 与 USP 1207 的确定性真空衰减法,对西林瓶、预灌封注射器、输液袋等包装进行无损密封完整性检测,灵敏度可达微米级泄漏孔。
High Voltage Leak Detector
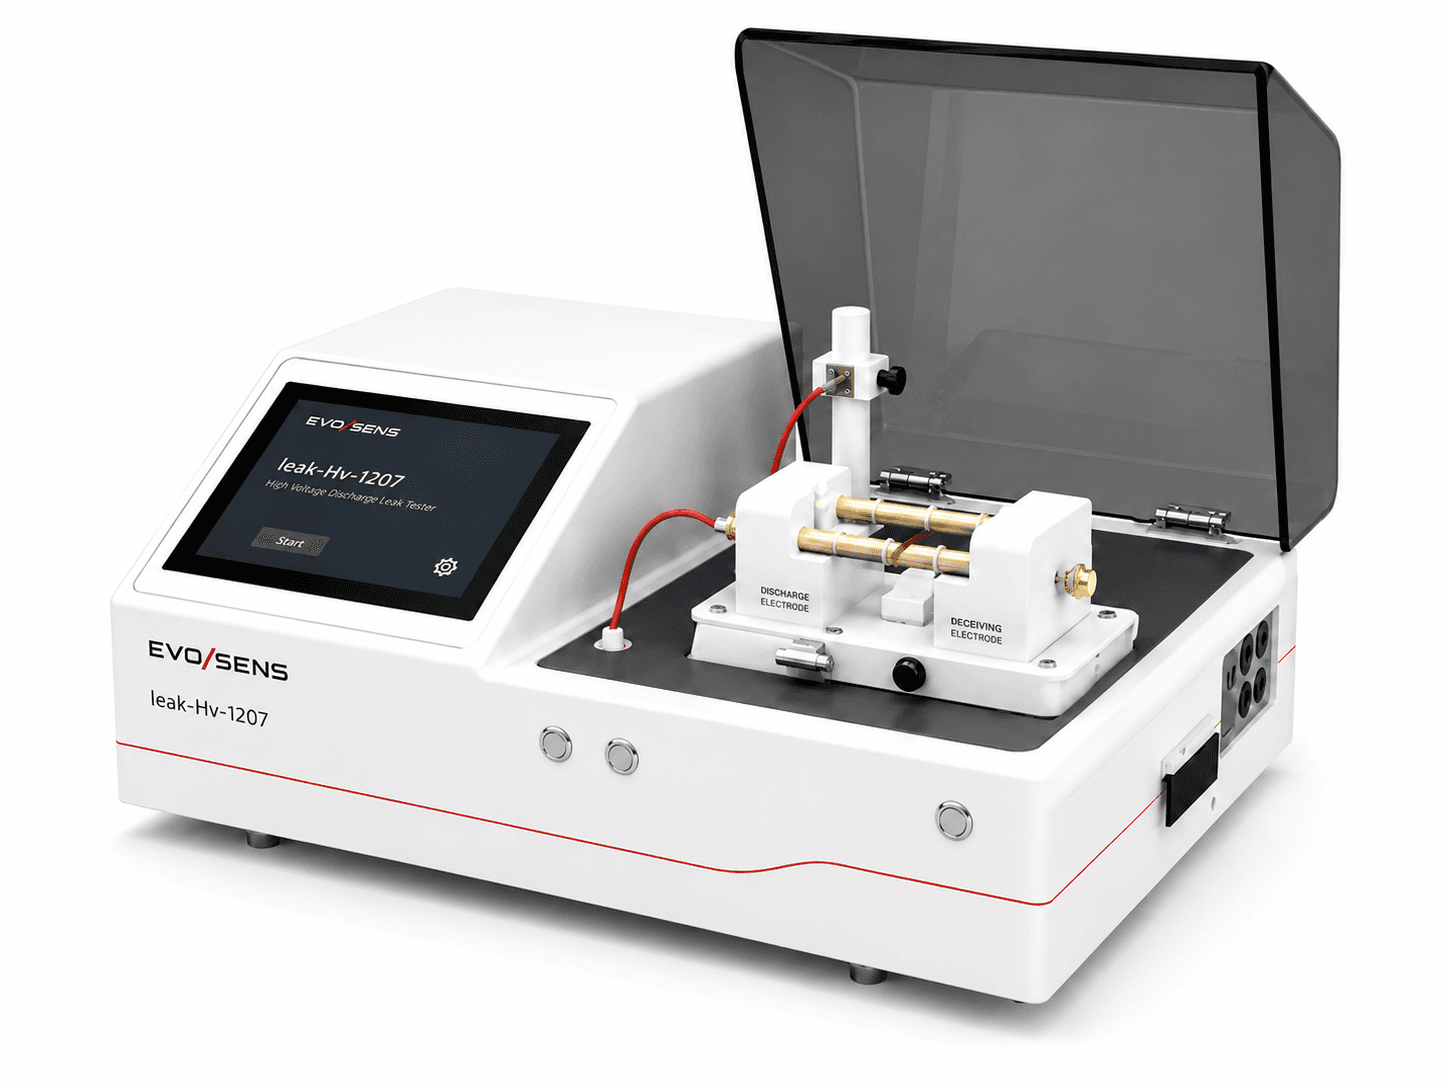
高压放电法检漏仪适用于绝缘包装中的导电液体产品,可通过高频高压电场检测微孔、裂纹和密封异常。 适用于含液体注射剂的非破坏性 CCIT,通过高频高压放电检测玻璃/塑料容器的微孔与裂纹,对生物制剂友好,无需接触药液。
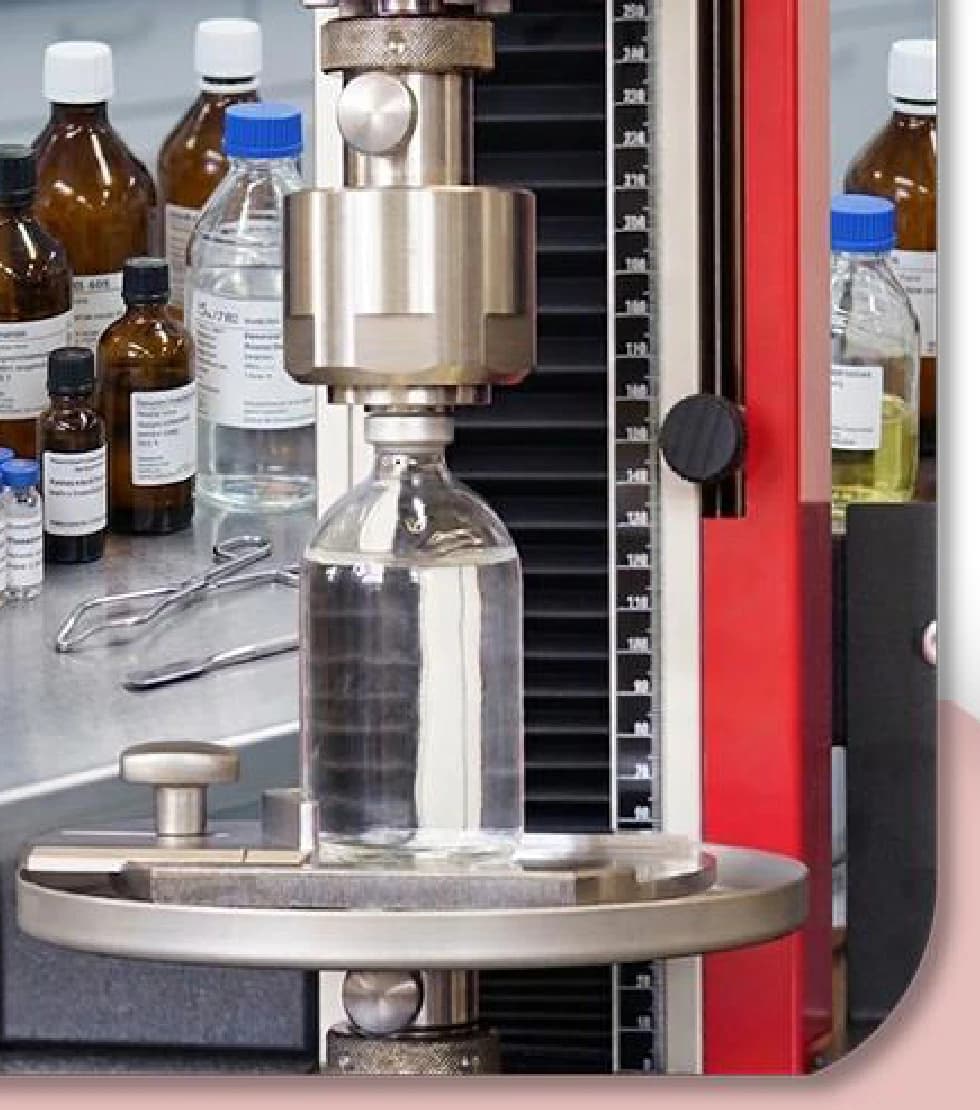
Residual Seal Force (RSF) Test Fixture
安装于通用材料试验机上的残余密封力(RSF)测试夹具,对西林瓶胶塞-铝盖密封系统的残余压紧力进行力学量化,作为容器密闭完整性(CCI)的补充手段,用于轧盖工艺优化与密封参数研究。
激光顶空气体分析(HSA)基于 TDLAS 原理,对密封包装非接触、无损测定顶空 O₂、CO₂、水分与压力。康济尔提供三款分析仪并与光学非侵入残氧法互补,覆盖实验室抽检、在线检测与半自动小批量检测,适用西林瓶、冻干瓶、预灌封等。
阳性对照(人工/模拟泄漏)是 CCIT 方法验证的核心。本文对比激光打孔、玻璃微量滴管、石英毛细管三种制备方式的孔径、灵敏度、适用包材与成本,结合 USP<1207>、NMPA 指南与 ASTM F3287-17,给出面向制药/生物制药的实用选型与校准思路。
面向制药与生物制药工程师,系统梳理 CCIT 确定性与概率性方法的差异、USP<1207> 的方法选型逻辑,以及真空衰减、HVLD、低压放电、氦质谱的适用边界与包装匹配,并给出从提交样品到出具可追溯报告的全流程。